WIG-Schweißgerät richtig einstellen: Stromart, AC-Balance, Puls und Gaszeiten

WIG-Schweißgeräte bieten deutlich mehr Einstellmöglichkeiten als MIG/MAG-Anlagen. Viele dieser Funktionen bleiben jedoch ungenutzt, obwohl gerade Parameter wie Gasnachströmzeit, AC-Balance oder Down-Slope entscheidend dafür sind, ob eine Naht sauber, porenfrei und optisch hochwertig wird.
Das Wichtigste in Kürze
- Stahl und Edelstahl werden mit Gleichstrom (DC) und Elektrode am Minuspol geschweißt.
- Aluminium wird mit Wechselstrom (AC) geschweißt.
- Faustregel für Stahl: 30 bis 40 A pro Millimeter Materialstärke.
- Für Aluminium mit AC: etwa 40 bis 45 A pro Millimeter.
- Gasnachströmzeit: ungefähr 1 Sekunde pro 10 Ampere Schweißstrom.
- Kontaktzündungen vermeiden, da sie die Wolframelektrode verunreinigen.
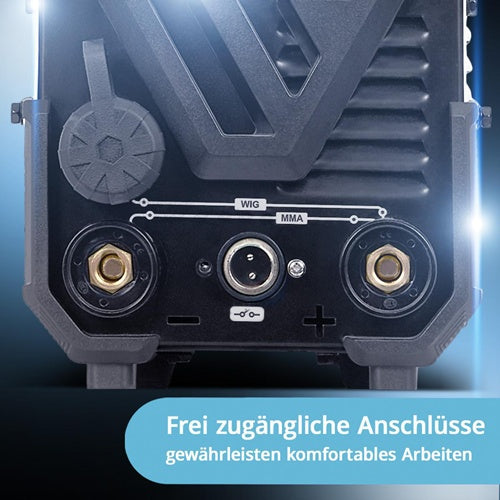
Stromart und Polung
DC− (Gleichstrom, Elektrode negativ)
Die Standard-Einstellung für:
- Baustahl
- Edelstahl
- Titan
- Kupfer
- Nickelbasislegierungen
Dabei liegt der Großteil der Wärme im Werkstück, während die Elektrode vergleichsweise kühl bleibt.
Vorteile
- Tiefer Einbrand
- Lange Elektrodenstandzeit
- Ruhiger Lichtbogen
AC (Wechselstrom)
Unverzichtbar für:
- Aluminium
- Magnesium
Der Wechselstrom übernimmt zwei Aufgaben:
Positive Halbwelle
- Oxidschicht wird aufgebrochen
- Reinigungseffekt
Negative Halbwelle
- Einbrand ins Material
Ohne diesen Effekt lässt sich die harte Oxidschicht auf Aluminium nicht zuverlässig durchschweißen.
DC+ (Gleichstrom, Elektrode positiv)
In der Praxis kaum relevant.
Die Wärme konzentriert sich auf die Elektrode, wodurch diese schnell überhitzt und abschmilzt.
AC/DC oder DC-Gerät?
DC-Gerät reicht für
- Stahl
- Edelstahl
- Titan
AC/DC-Gerät erforderlich für
- Aluminium
- Magnesium
Wer kein Aluminium schweißen möchte, benötigt in vielen Fällen kein AC/DC-Gerät.
Richtwerttabelle für WIG
Ausgangswerte für Stumpf- und Kehlnähte mit Argon.
| Blechdicke | Elektrode | Strom | Gasmenge | Zusatzstab | Gasdüse |
|---|---|---|---|---|---|
| 1 mm | 1,0–1,6 mm | 20–40 A | 6–7 l/min | 1,0–1,6 mm | Gr. 4–5 |
| 2 mm | 1,6 mm | 50–80 A | 7–8 l/min | 1,6–2,0 mm | Gr. 5–6 |
| 3 mm | 2,4 mm | 90–130 A | 8–10 l/min | 2,0–2,4 mm | Gr. 6–7 |
| 4 mm | 2,4 mm | 120–160 A | 8–10 l/min | 2,4–3,0 mm | Gr. 6–8 |
| 6 mm | 3,2 mm | 180–230 A | 10–12 l/min | 3,0–4,0 mm | Gr. 8 |
| 8 mm | 3,2–4,0 mm | 220–280 A | 12–14 l/min | 4,0 mm | Gr. 8–10 |
Anpassungen in der Praxis
Aluminium
- 10 bis 20 % mehr Strom
- Etwas höhere Gasmenge
Edelstahl
- Eher am unteren Strombereich arbeiten
- Wärmeeinbringung begrenzen
Zwangslagen
- Leistung um etwa 10 bis 15 % reduzieren
Zündarten
Hochfrequenzzündung (HF)
Der Standard beim WIG-Schweißen.
Ein Hochspannungsimpuls zündet den Lichtbogen berührungslos.
Vorteile
- Keine Berührung des Werkstücks
- Keine Verunreinigung der Elektrode
- Höchste Prozesssicherheit
Nachteil
Kann empfindliche Elektronik beeinflussen.
Bei Fahrzeugen und elektronischen Baugruppen besonders beachten.
Liftarc
Die Elektrode berührt zunächst das Werkstück und wird anschließend leicht angehoben.
Vorteile
- Keine Hochfrequenz
- Geeignet in sensiblen Umgebungen
Nachteil
Etwas höherer Elektrodenverschleiß.
Kontaktzündung vermeiden
Die Elektrode darf nicht wie beim Elektrodenschweißen über das Werkstück gestrichen werden.
Folgen:
- Verunreinigte Elektrode
- Instabiler Lichtbogen
- Schlechtere Nahtqualität
Die wichtigen AC-Parameter für Aluminium
AC-Balance
Die Balance bestimmt das Verhältnis zwischen:
- Reinigung
- Einbrand
Mehr Reinigungsanteil
Sinnvoll bei:
- Stark oxidierten Oberflächen
- Älteren Werkstücken
Nachteile:
- Breitere Nähte
- Höhere Elektrodenbelastung
Mehr Einbrandanteil
Sinnvoll bei:
- Sauberen Werkstücken
- Höheren Materialstärken
Vorteile:
- Schmalere Naht
- Tieferer Einbrand
- Längere Elektrodenstandzeit
Praxistipp
Mit einer mittleren Balance starten und sich dann schrittweise in Richtung Einbrand bewegen.
AC-Frequenz
Die Frequenz beeinflusst die Form des Lichtbogens.
Hohe Frequenz
- Engerer Lichtbogen
- Schmalere Wärmeeinflusszone
- Mehr Präzision
Ideal für:
- Dünnblech
- Kehlnähte
Niedrige Frequenz
- Weicher Lichtbogen
- Größere Reinigungswirkung
- Breiteres Schmelzbad
Elektrodenform bei AC
Beim Aluminiumschweißen entsteht häufig eine kleine kugelförmige Spitze.
Das ist normal und gewünscht.
Nicht wieder spitz anschleifen.
Pulsen beim WIG-Schweißen
Beim Pulsen wechselt der Strom zwischen:
- Pulsstrom
- Grundstrom
Pulsstrom
Schmilzt das Material auf.
Grundstrom
Lässt das Schmelzbad teilweise abkühlen.
Niedrige Pulsfrequenzen
Etwa:
- 0,5 bis 5 Hz
Vorteile:
- Sichtbare Schuppung
- Gute Kontrolle des Schmelzbades
Ideal für:
- Dünnblech
- Zwangslagen
- Wurzellagen
Hohe Pulsfrequenzen
Mehrere hundert Hertz.
Vorteile:
- Stabilerer Lichtbogen
- Präzisere Wärmeeinbringung
- Sehr ruhiges Schweißverhalten
Slope und Gaszeiten
Diese Einstellungen entscheiden maßgeblich über Anfang und Ende der Naht.
Gasvorströmzeit
Vor dem Zünden wird Luft verdrängt.
Typischer Bereich:
- 0,5 bis 2 Sekunden
Zu kurze Vorströmzeiten führen zu:
- Poren
- Verfärbungen am Nahtanfang
Up-Slope
Der Strom steigt langsam auf den Sollwert an.
Vorteile:
- Weniger Wärmeschock
- Besser bei Dünnblech
Down-Slope
Der Strom wird am Nahtende kontrolliert abgesenkt.
Vorteile:
- Verhindert Endkrater
- Reduziert Rissgefahr
Besonders bei Aluminium nahezu unverzichtbar.
Gasnachströmzeit
Der am häufigsten falsch eingestellte Parameter.
Faustregel
1 Sekunde pro 10 Ampere
Beispiel:
- 150 A → ca. 15 Sekunden Nachströmzeit
Woran erkennt man eine zu kurze Nachströmzeit?
- Elektrode verfärbt sich dunkel
- Nahtende läuft an
- Poren am Nahtende
Wenn diese Probleme verschwinden, stimmt meist die Gasnachströmzeit.
Brennertaster: 2-Takt, 4-Takt oder Pedal?
2-Takt
- Taster gedrückt halten
- Loslassen beendet den Schweißvorgang
Geeignet für:
- Kurze Nähte
4-Takt
- Einmal drücken zum Starten
- Zweimal drücken zum Beenden
Vorteile:
- Entlastet die Hand
- Ideal für lange Nähte
Fußpedal
Die komfortabelste Lösung.
Vorteile:
- Strom während der Naht regeln
- Unterschiedliche Materialstärken ausgleichen
- Perfekte Wärmekontrolle
Viele erfahrene WIG-Schweißer arbeiten bevorzugt mit Pedal.
Technik am Werkstück
Brennerwinkel
Empfohlen:
70 bis 80° zur Werkstückoberfläche
Leicht schleppend führen.
Zusatzstab zuführen
- Flach von vorne zuführen
- Etwa 10 bis 20° zum Werkstück
Wichtig:
Den Zusatzwerkstoff in die Vorderkante des Schmelzbades geben.
Nicht direkt in den Lichtbogen halten.
Lichtbogenlänge
Faustregel:
Etwa so groß wie der Elektrodendurchmesser
Zu große Lichtbogenlängen führen zu:
- Breiten Nähten
- Schlechterem Gasschutz
- Flacherem Einbrand
Elektrode nicht eintauchen
Berührt die Wolframelektrode das Schmelzbad:
- Schweißen stoppen
- Elektrode neu anschleifen
- Weiterarbeiten
Andernfalls entstehen Wolframeinschlüsse.
Elektrodenüberstand
Ohne Gaslinse:
- Etwa ein Elektrodendurchmesser
Mit Gaslinse:
- Deutlich größer möglich
Häufige Fehler und ihre Ursachen
| Symptom | Ursache |
|---|---|
| Elektrode wird dunkel | Gasnachströmzeit zu kurz, zu wenig Gas, Zugluft |
| Lichtbogen wandert | Falsch geschliffene oder zu große Elektrode |
| Poren in der Naht | Schmutz, falsche Gasmenge, Undichtigkeit |
| Naht breit und flach | Zu langer Lichtbogen, zu viel Reinigungsanteil |
| Endkrater mit Riss | Kein Down-Slope |
| Grauer Belag auf Aluminium | Oxidschicht nicht entfernt oder falsche Balance |
| Wolframeinschlüsse | Elektrode hatte Badkontakt |
| Zündprobleme | Schlechte Masseverbindung oder verschmutzte Elektrode |
Gasgekühlter oder wassergekühlter Brenner?
Gasgekühlt
Geeignet bis etwa:
- 150 bis 200 A
Vorteile:
- Einfach
- Wartungsarm
- Günstiger
Wassergekühlt
Empfohlen bei:
- Höheren Strömen
- Langen Schweißzeiten
Vorteile:
- Schlankerer Brenner
- Höherer Komfort
- Weniger Wärmebelastung
Zu beachten:
- Kühlmittel
- Frostschutz
- Kühlmittelnachlauf
Häufige Fragen
Brauche ich AC/DC oder reicht DC?
Für:
- Stahl
- Edelstahl
- Titan
reicht DC vollkommen.
AC wird für:
- Aluminium
- Magnesium
benötigt.
Welche Wolframelektrode ist die richtige?
Bewährte Universaltypen:
- WL15 (Gold)
- WL20 (Blau)
Für niedrige Ströme ebenfalls beliebt:
- WC20 (Grau)
Wie viel Gas brauche ich?
Typische Werte für Stahl:
- 7 bis 12 l/min
Bei Aluminium häufig etwas mehr.
Die benötigte Gasmenge hängt außerdem von der Düsengröße ab.
Warum wird meine Edelstahlnaht bunt?
Meist durch:
- Zu viel Wärme
- Zu kurze Gasnachströmzeit
Anlauffarben sollten anschließend entfernt werden, damit die Korrosionsbeständigkeit erhalten bleibt.
Lohnt sich ein Fußpedal?
Ja, besonders bei regelmäßigem WIG-Schweißen.
Es ermöglicht die präziseste Regelung der Wärmeeinbringung und verbessert die Kontrolle spürbar.
Passende Ausrüstung
WIG-Schweißgeräte mit DC- oder AC/DC-Technik, Wolframelektroden, Brenner, Spannhülsen, Gaslinsen und Fußpedale gehören zur Grundausstattung für hochwertige WIG-Schweißarbeiten.
Wenn du Unterstützung bei der Auswahl eines WIG-Geräts oder der passenden Ausstattung brauchst, beraten wir dich gerne aus Stuhr bei Bremen.