
Wolframelektroden beim WIG-Schweißen: Auswahl, Anschliff und typische Fehler
Die Wolframelektrode ist das kleinste und günstigste Teil beim WIG-Schweißen und beeinflusst das Ergebnis stärker als fast alles andere. Falsche Sorte, falscher Anschliff oder die falsche Schleifrichtung reichen aus, damit der Lichtbogen wandert statt sauber auf dem Schweißpunkt zu stehen.
Das Wichtigste in Kürze
- Gold (WL15) und Blau (WL20) sind die heutigen Universalelektroden für Gleich- und Wechselstrom.
- Rot (WT20) enthält Thorium und ist radioaktiv. Problematisch ist vor allem der Schleifstaub. Heute besser ersetzen.
- Immer längs schleifen, niemals quer zur Elektrodenachse.
- Flacher Anschliffwinkel für hohe Ströme, spitzer Anschliff für niedrige Ströme.
- Berührt die Elektrode das Schmelzbad, muss sie neu angeschliffen werden.
Die Farbkennzeichnung nach DIN EN ISO 6848
| Farbe | Kurzzeichen | Legierung | Eignung |
|---|---|---|---|
| Grün | WP | Reines Wolfram | AC, Aluminium; bildet eine Kugel an der Spitze. Heute überwiegend ersetzt |
| Gold | WL15 | 1,5 % Lanthanoxid | AC und DC, Universalelektrode, sehr gute Zündeigenschaften |
| Blau | WL20 | 2 % Lanthanoxid | AC und DC, universell, etwas höhere Strombelastbarkeit als WL15 |
| Grau | WC20 | 2 % Ceroxid | DC, besonders im unteren Strombereich, hervorragende Zündung, gut für dünne Bleche |
| Rot | WT20 | 2 % Thoriumoxid | DC, Stahl; radioaktiv, nicht mehr empfohlen |
| Weiß | WZ8 | Zirkonoxid | AC, Aluminium, hohe Standzeit der Kugelform |
| Schwarz | WL10 | 1 % Lanthanoxid | AC und DC, sparsamer legierte Variante der Lanthanreihe |
Weitere genormte, aber heute selten genutzte Farben:
- Gelb (WT10)
- Lila (WT30)
- Orange (WT40)
Diese Typen enthalten ebenfalls Thorium und sind aus denselben Gründen wie Rot nicht mehr empfehlenswert.
Braun steht für WZ3 mit geringerem Zirkonanteil.
Die Farbmarkierung befindet sich an der Elektrodenspitze. Ein Blick auf die Farbe spart oft die Suche nach dem Datenblatt.
Pink, Pink-Grau und Türkis: die nicht genormten Elektroden
Hier wird es unübersichtlich.
Nicht jede im Handel erhältliche Wolframelektrode ist in der ISO 6848 erfasst. Gerade moderne Mehrkomponenten-Elektroden werden häufig mit Herstellerfarben wie:
- Pink
- Pink-Grau
- Türkis
- Lila
angeboten.
Typische Herstellerbezeichnungen sind:
- WS2
- WR2
- LaRc
Gemeinsamkeiten dieser Elektroden
- Thoriumfrei und damit strahlungsfrei
- Problemlose Entsorgung
- Keine Belastung durch radioaktiven Schleifstaub
- Für AC und DC geeignet
- Auch für Plasmaschweißen geeignet
- Sehr gutes Zündverhalten
- Lange Standzeit
- Breiter Anwendungsbereich
Geeignet für:
- Unlegierte Stähle
- Hochlegierte Stähle
- Aluminium
- Titan
- Nickel
- Kupfer
- Magnesium
Sie eignen sich besonders gut für:
- Automatisierte Prozesse
- Roboterschweißen
- Serienfertigung
Der Nachteil:
Sie sind meist teurer als Gold-, Blau- oder Grauelektroden.
Wichtiger Hinweis
Die Zusammensetzung dieser Elektroden ist nicht genormt, sondern herstellerspezifisch.
Das bedeutet:
- Pink ist nicht gleich Pink.
- Die Farbe allein sagt nichts über die genaue Zusammensetzung aus.
- Maßgeblich ist immer das Datenblatt des Herstellers.
Besonders bei Arbeiten mit Schweißanweisungen oder Nachweispflicht sollte geprüft werden, ob der eingesetzte Elektrodentyp zulässig ist.
Ein praktischer Vorteil vieler dieser Elektroden:
Sie werden bereits fertig angeschliffen geliefert, häufig mit einem definierten Längsschliff von etwa 28°. Dadurch wird die häufigste Fehlerquelle beim Anschleifen eliminiert.
Thorierte Elektroden (Rot): Warum ersetzen?
Thoriumoxid ist ein natürlich radioaktiver Stoff.
Von der eingesetzten Elektrode selbst geht bei sachgerechter Anwendung nur eine geringe Belastung aus.
Das eigentliche Problem entsteht beim Schleifen:
- Feiner Schleifstaub wird freigesetzt
- Dieser kann eingeatmet werden
- Der Staub lagert sich im Körper ab
- Er fällt als belasteter Abfall an
Empfehlung
Moderne Lanthan- und Cer-dotierte Elektroden erreichen heute dieselbe oder sogar eine bessere Leistung.
Wer noch rote Elektroden verwendet, sollte:
- Eine Absaugung einsetzen
- Schleifstaub nicht in die Werkstattluft gelangen lassen
Beim nächsten Einkauf empfiehlt sich der Wechsel auf:
- WL15 (Gold)
- WL20 (Blau)
- WC20 (Grau)
Durchmesser und Stromstärke
| Durchmesser | DC (Richtwert) | AC (Richtwert) |
|---|---|---|
| 1,0 mm | 15–80 A | 20–60 A |
| 1,6 mm | 70–150 A | 60–120 A |
| 2,0 mm | 100–200 A | 80–160 A |
| 2,4 mm | 150–250 A | 120–210 A |
| 3,2 mm | 220–350 A | 180–280 A |
| 4,0 mm | 330–480 A | 250–400 A |
Die Werte sind Richtwerte und hängen zusätzlich ab von:
- Legierung
- Schutzgas
- Anschliff
- Schweißaufgabe
Zwei typische Fehler
Elektrode zu dick für den Strom
Folgen:
- Lichtbogen wandert
- Unruhiges Zündverhalten
- Schlechte Kontrolle bei dünnem Material
Elektrode zu dünn für den Strom
Folgen:
- Spitze schmilzt ab
- Wolframeinschlüsse in der Naht
- Schlechtere Nahtqualität
Richtig schleifen: die entscheidende Handfertigkeit
Längs, nicht quer
Beim Schleifen entstehen Riefen.
Verlaufen diese längs zur Elektrodenachse:
- Der Lichtbogen folgt den Schleifspuren
- Die Elektrode zündet sauber
- Der Lichtbogen bleibt stabil
Verlaufen die Riefen quer:
- Der Lichtbogen springt
- Die Zündung wird unruhig
- Der Lichtbogen wandert
Deshalb gilt:
Immer längs zur Achse schleifen und die Elektrode dabei drehen.
Anschliffwinkel
| Anschliff | Wirkung | Einsatz |
|---|---|---|
| Spitz (ca. 20–30°) | Konzentrierter Lichtbogen, leichtes Zünden | Niedrige Ströme, dünne Bleche, Wurzellagen |
| Mittel (ca. 30–60°) | Universeller Kompromiss | Standardanwendungen |
| Flach (ca. 60–90°) | Breiter Lichtbogen, hohe Belastbarkeit | Hohe Ströme, dicke Bleche |
Faustregel
Die Anschlifflänge sollte etwa das Zwei- bis Zweieinhalbfache des Elektrodendurchmessers betragen.
Spitze leicht abstumpfen
Eine nadelspitze Elektrode hält oft nicht lange.
Eine minimal abgeflachte Spitze:
- Verdampft nicht so schnell
- Erhöht die Standzeit deutlich
- Stabilisiert die Zündung
Besonderheiten bei Wechselstrom (AC)
Bei Aluminiumschweißungen mit Wechselstrom bildet sich bei:
- Reinem Wolfram (WP)
- Zirkoniumelektroden (WZ8)
automatisch eine Kugel an der Spitze.
Diese Kugelform ist gewollt und sollte nicht entfernt werden.
Lanthanelektroden werden dagegen meist leicht angespitzt gefahren und bilden lediglich eine kleine Verrundung.
Womit schleifen?
Diamantscheibe verwenden
Diamantscheiben sind die richtige Wahl, weil Wolfram extrem hart ist.
Normale Korundscheiben:
- Verschleißen schnell
- Können Fremdpartikel eintragen
Eigene Schleifscheibe nutzen
Die Schleifscheibe sollte ausschließlich für Wolfram verwendet werden.
Wurden zuvor Stahl oder Aluminium bearbeitet, können Verunreinigungen entstehen, die später als Einschlüsse in der Naht auftauchen.
Absaugung verwenden
Besonders wichtig bei thorierten Elektroden.
Alternativ eignet sich Nassschleifen, wenn keine Absaugung vorhanden ist.
Spezielle Wolframschleifgeräte
Diese Geräte sorgen für:
- Reproduzierbare Anschliffe
- Gleichbleibende Winkel
- Konstante Zündeigenschaften
Für WIG-intensive Betriebe sind sie oft sinnvoll.
Was die Elektrode ruiniert
Kontakt mit dem Schmelzbad
Die Spitze wird sofort verunreinigt.
Folge:
- Neu anschleifen
Andernfalls entstehen Wolframeinschlüsse.
Kontakt mit dem Zusatzwerkstoff
Führt zum gleichen Problem.
Zu wenig Schutzgas oder Zugluft
Folgen:
- Oxidation
- Dunkle Spitze
- Schlechtere Zündung
Zu kurze Gasnachströmzeit
Das Schutzgas muss nach dem Schweißen weiterströmen, bis die Elektrode ausreichend abgekühlt ist.
Zu kurze Nachströmzeiten führen zu:
- Anlauffarben
- Oxidation
- Kürzerer Standzeit
Zu weit aus der Gasdüse herausragend
Die Schutzgasabdeckung reicht nicht mehr aus.
Merksatz
Eine dunkel angelaufene Elektrodenspitze weist fast immer auf ein Gas- oder Kühlproblem hin, nicht auf eine schlechte Elektrode.
Herausragen und Gaslinse
Als Richtwert sollte die Elektrode etwa um ihren eigenen Durchmesser aus der Gasdüse herausragen.
In engen Kehlnähten darf es etwas mehr sein.
Die Gaslinse
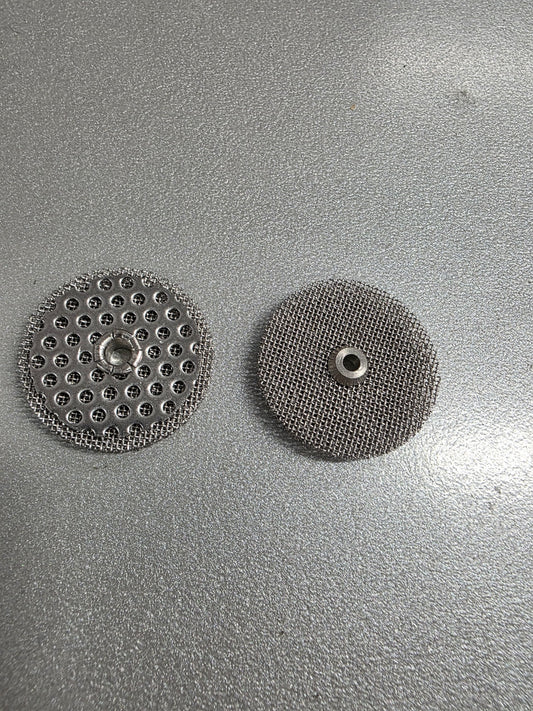
Eine Gaslinse ist ein Einsatz mit feinen Sieben im Gasverteiler.
Vorteile:
- Beruhigt die Gasströmung
- Verbessert die Schutzgasabdeckung
- Erlaubt größeres Herausragen der Elektrode
- Bessere Sicht auf die Schweißstelle
Besonders sinnvoll für:
- Edelstahl
- Sichtnähte
- Schwer zugängliche Bereiche
- Hohe Anforderungen an die Nahtoptik
Viele Schweißer betrachten die Gaslinse als die sinnvollste Nachrüstung für einen WIG-Brenner.
Häufige Fragen
Welche Elektrode für Aluminium?
Traditionell:
- Weiß (WZ8)
- Grün (WP)
Heute überwiegend:
- Gold (WL15)
- Blau (WL20)
weil diese universeller einsetzbar sind.
Welche Elektrode für Edelstahl?
Gleichstrom, negativ gepolt, mit:
- Gold (WL15)
- Blau (WL20)
- Grau (WC20)
Im unteren Strombereich bietet WC20 häufig die besten Zündeigenschaften.
Was sind pinke oder türkise Wolframelektroden?
Mehrkomponenten-Elektroden mit Zusätzen seltener Erden.
Eigenschaften:
- Thoriumfrei
- Für AC und DC geeignet
- Sehr gutes Zündverhalten
- Lange Standzeit
- Besonders für automatisierte Anwendungen geeignet
Da ihre Zusammensetzung nicht genormt ist, zählt immer das Datenblatt des Herstellers und nicht die Farbe.
Kann ich thorierte Elektroden noch verwenden?
Ja, verboten sind sie nicht.
Sinnvoll sind sie heute jedoch kaum noch.
Beim Schleifen sollte unbedingt eine Absaugung verwendet werden. Moderne Lanthanelektroden bieten vergleichbare oder bessere Eigenschaften.
Warum wandert mein Lichtbogen?
Die häufigsten Ursachen:
- Quer geschliffene Elektrode
- Zu große Elektrode für den gewählten Strom
- Verschmutzte Spitze durch Badkontakt
- Ausgeschlagene Spannhülse im Brenner
Wie oft muss ich neu anschleifen?
Immer:
- Nach Kontakt mit dem Schmelzbad
- Nach Kontakt mit dem Zusatzstab
Zusätzlich sobald:
- Die Spitze verrundet
- Die Spitze dunkel angelaufen ist
Bei sauberer Arbeitsweise hält ein Anschliff überraschend lange.
Passende Elektroden und Zubehör
Wolframelektroden, Spannhülsen, Gaslinsen, Keramikdüsen und WIG-Brenner findest du in unserem Shop.
Bei Fragen zur Auswahl für deinen Brennertyp oder Werkstoff melde dich gerne bei uns – wir beraten aus Stuhr bei Bremen.